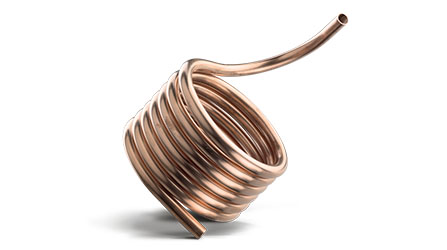
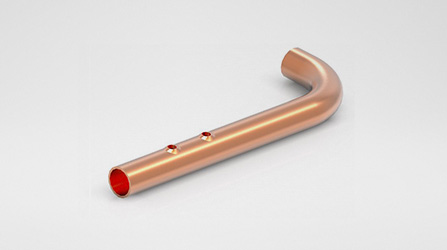
供給電動コイルフィーダー。
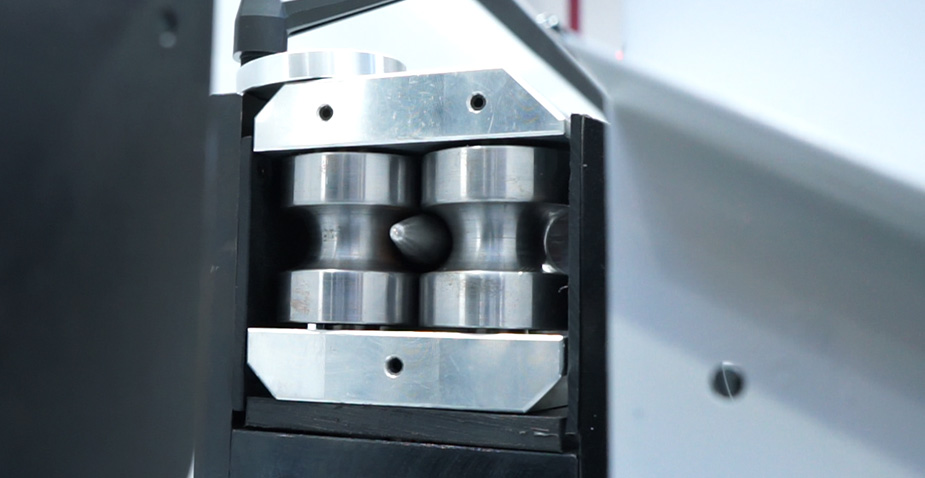
矯正パイプは一連のローラーで矯正されます。
キャリブレーション専用のキャリブレーションローラーとマンドレル通過により、パイプのへこみや内外の欠陥を補正します。
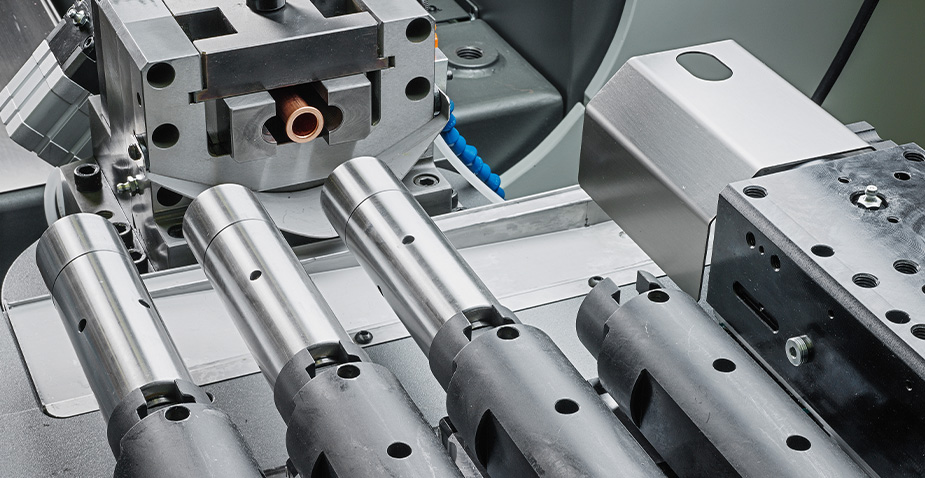
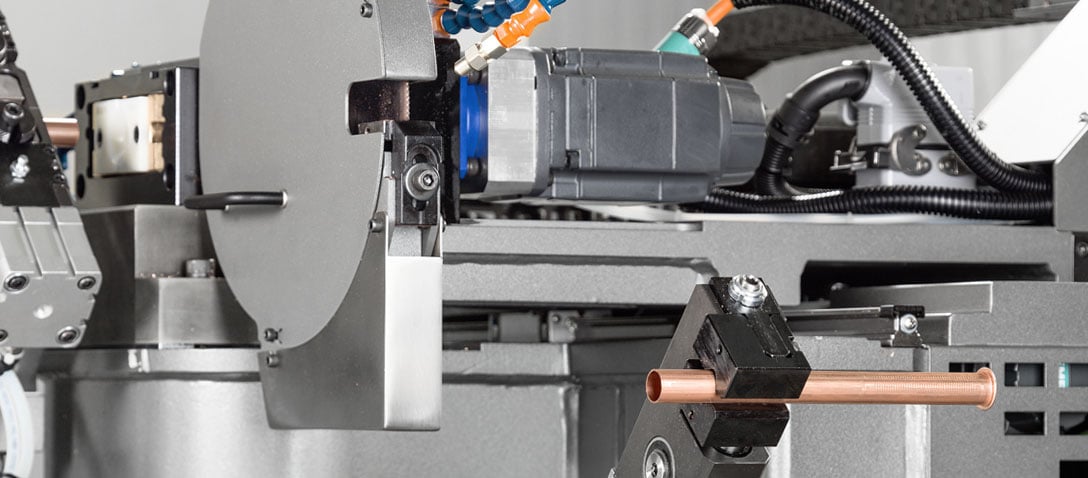
端面成形端面成形モジュールには、6つの固定パンチ、または4つの固定パンチと1つの回転パンチ(トリミング/面取り用)を備えたタイプをご用意しています。
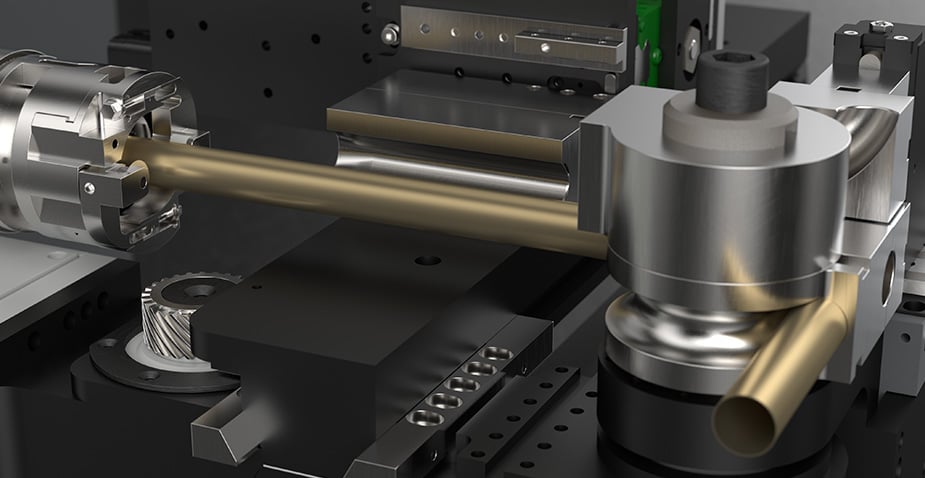
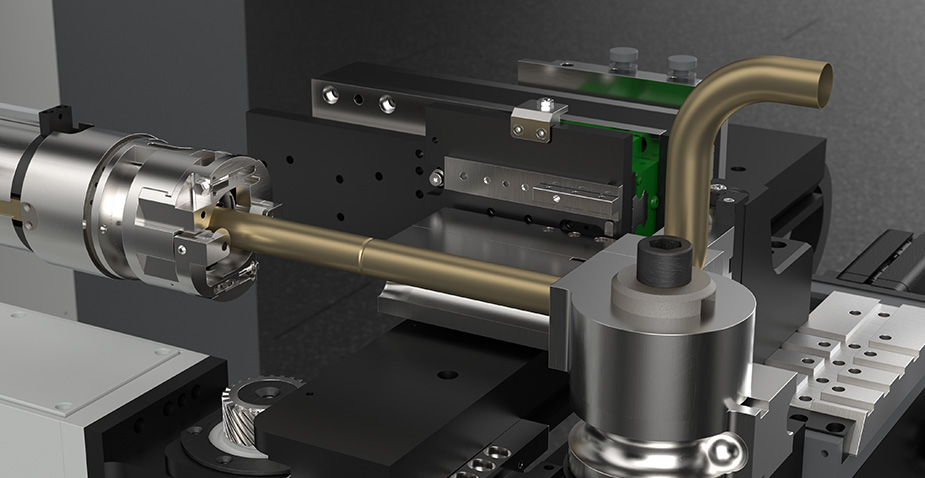
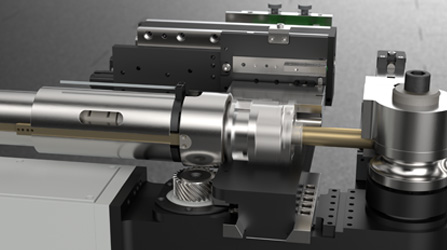
曲げ回転引き曲げまたは圧縮曲げによる、マンドレル曲げ・非マンドレル曲げ。固定・可変のマルチ半径にも対応。すべての技術を同じ部品に、自動シーケンスで、手直しなしに組み合わせられます。
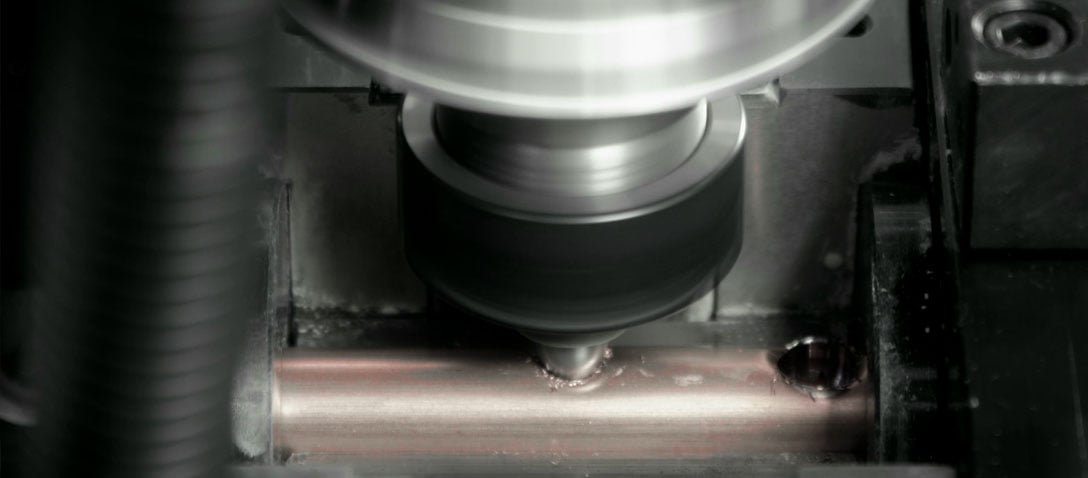
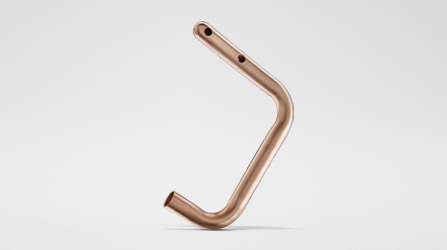
穴あけスピンドルまたはカラードリルを備えた専用穴あけユニットは、曲げ部を含め、パイプの任意の位置で加工できます。
オービタル切断マンドレルに取り付けたオービタル切断装置は、曲げ加工中に下切り込みを行い、最後の曲げの終了時に切断できます。マンドレルの内部支持により、優れた切断面の品質を保てます。
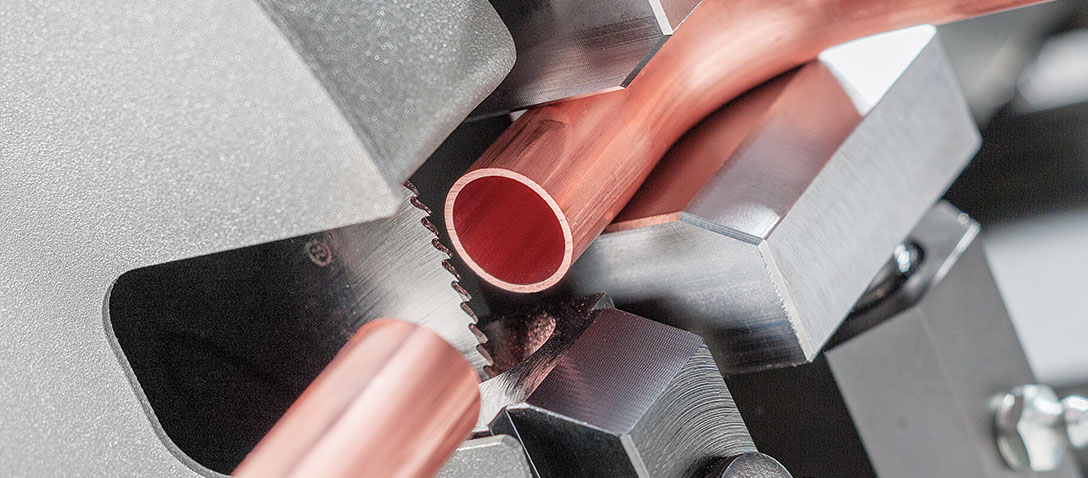
鋸刃による切断切断は、オービタル切断装置または鋸刃切断装置で行えます。
搬出自動搬出装置は作業サイクルに完全に統合され、CNCで制御されます。
美しい仕上がりで、楕円変形を最小限に抑えた曲げができます。
パイプ内部に磁気で浮かせるマンドレルは、革新的な特許取得済みの技術(特許番号 EP2281643)で、コイルからの加工でも完璧な曲げを実現します。
曲げ品質や直線部の長さを損なわずに、3D部品や極めて複雑な蛇行形状を製造できます。
PRO-RUNNERは、コイルからの加工中に、圧縮曲げまたは回転引き曲げで、マルチ半径対応の右曲げ・左曲げが行えます。
サイクルタイムを短縮し、あらゆる中心線半径で、より幅広で洗練された曲線を作成できます。
可変半径曲げには多くの利点がありますが、VGPNextによって管理される全電動システムは、それを実行するための最も正確な方法です。
金型をすばやく交換でき、セットアップは自動、組み付けもとても簡単です。
最後の曲げ部の端で切断することで、パイプの最後の直線部分を切り取れます。
コレットに取り付けたオービタル切断により、専用機での後トリミングが不要になります。
移動式オービタル切断で生産性を最大化しましょう。
マンドレルに取り付けたオービタル切断装置がパイプと連動して移動し、曲げ加工中に切断するので、品質と生産性が高まります。
変形のない完璧な切断エッジを実現します。
再キャリブレーション切断では、マンドレルがオービタルで切断されたばかりの断面内部を通過し、エッジの直径を再調整することで、パイプの内側と外側の両方の変形を解消します。
曲げ部でも、つねに完璧な穴あけができます。曲げアームに取り付けるオプションのスピンドルモーターにより、曲げ加工後に穴あけを行えます。これにより、曲げ部を含めパイプのどの位置でも穴をあけられ、材料の変形による真円度への影響もありません。
その後のパイプ組立作業を簡素化します。
カラードリル装置を使用すると、その後の製造や組立工程を容易にするカラー付き穴を作成できます。
PRO-RUNNERはCE認証を取得しており、機械の稼働中にオペレーターを保護し、機械やリールの可動部に接触するのを防ぐ安全機能を備えて設計されています。
生産要件や設置スペースに最適なコイルフィーダーをお選びください。縦型・横型・ジャンボ型があります。パイプの送り出しと戻しは加工中に行われ、モーターは両方向に制御されます。フィーダーは、機械ソフトと完全に統合されたVGPNextプログラムで機能を選べば、アイドルモードでも使えます。
最大加工径
アルミニウム
28 mm x 1,5 mm
銅
ステンレス鋼
16 mm x 1 mm
軟鋼
機械の特性
X軸の精度
± 0,05 mm
Y軸の精度
± 0,1°
Z軸の精度
± 0,05°
バークリアランス
28,5 mm
エンドフォーミングモジュールを除く機械重量
5.500 kg
端面成形モジュールの重量
1.350 kg
BLM GROUP 向けに SIMAT S.r.l. が製造
消費量および排出量
設置電力
20,0 kVA
定格電流
35,0 A
自動運転時の平均消費電力
2,10 kWh
待機時の消費電力
0,70 kWh
平均換算排出量(*)
0,48 kgCO2/h
*排出量の推定には、イタリアの電力発電構成をまとめたISPRA 386/2023報告書において、293.3 gCO₂/kWh(0.65 lbCO₂/kWh)という係数が使用されました。この指標はイタリア国内のみに有効であり、消費に伴う排出量の概算値をお客様にご理解いただくことを目的としています
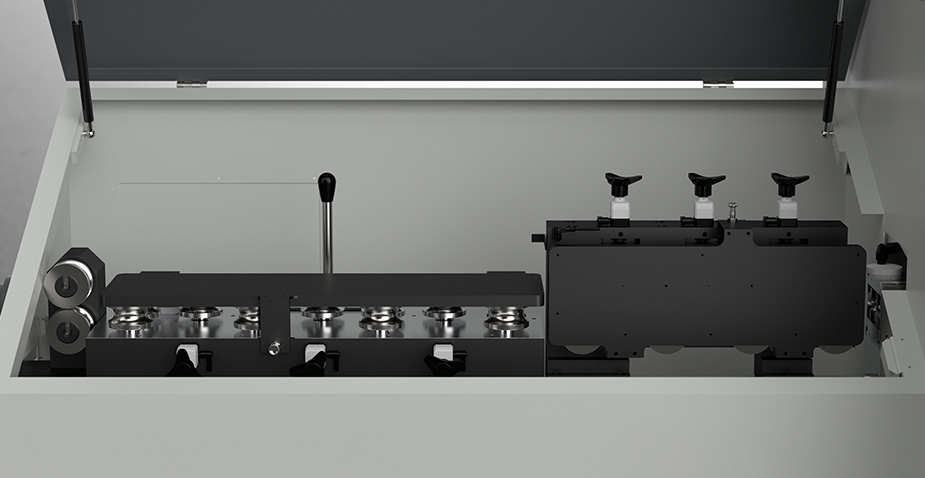
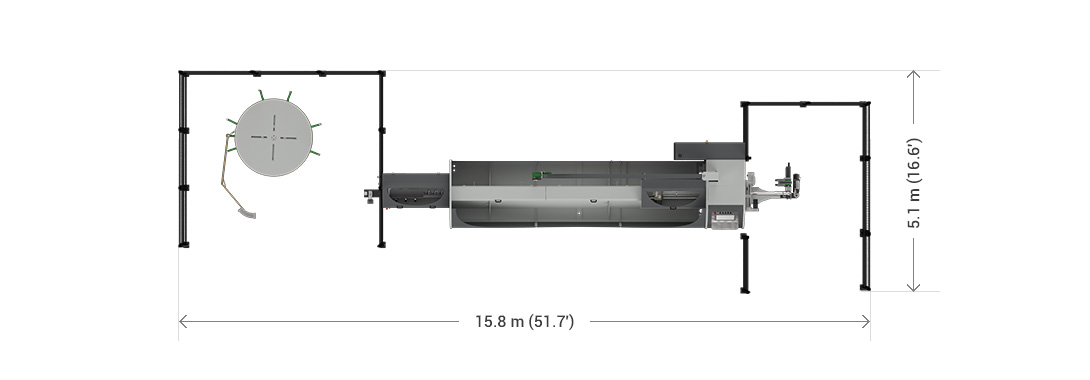
PRO-RUNNER 基本機械レイアウト
製品の詳細をダウンロード